冲床送料机在安装调试过程中需要注意的事项有哪些?
冲床送料机安装调试注意事项
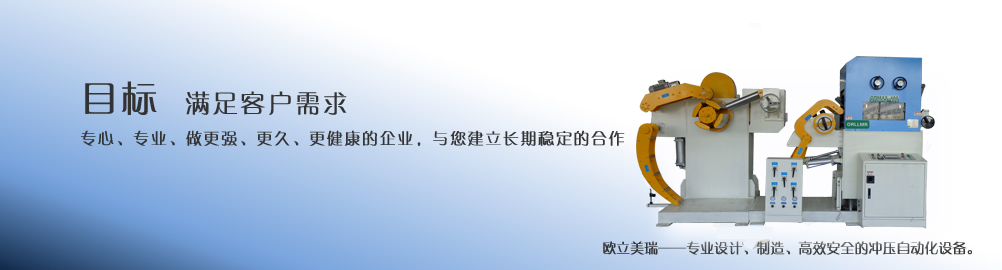
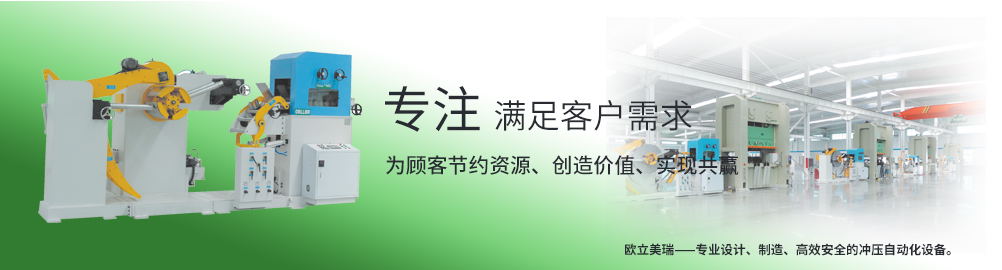
冲床送料机是冲压生产线的核心配套设备,安装与调试质量直接决定送料精度、生产效率以及设备和操作人员的安全。在整套作业流程中,必须严格遵循规范,做好前期准备、就位安装、管路接线、空载调试与负载试生产等各环节管控,规避卡料、跑偏、精度漂移、机械碰撞等故障,保障冲压生产稳定运行。
安装前期,首先要做好现场勘测与基础准备工作。安装场地地面需平整坚实,承载能力满足设备重量要求,地面不能存在明显凹陷、震动源,防止设备运行时产生共振,影响送料步距精度。提前清理冲床周边杂物,预留足够操作、检修空间,保证送料机与冲床模具之间操作区域通畅。根据图纸核对送料机型号、技术参数,检查整机、滚筒、导轨、伺服电机、传感器、气管线缆等配件是否完好,有无运输磕碰变形、紧固件松动情况,同时确认配套气源、电源规格与设备铭牌要求一致,避免供电供气不符造成元件损坏。
设备就位安装阶段,重点把控同轴度与水平度。将送料机吊装移至冲床进料侧,调整整机水平,利用水平仪校准机身,保证横向、纵向水平误差控制在允许范围,水平偏差会直接导致材料上下跑偏、送料滚轮受力不均,加剧滚轮磨损。调整送料机高度,使送料滚筒中心与冲床模具进料口中心保持同一水平线,保证板材平直送入模具,防止材料翘曲、卡料。固定地脚螺栓,均匀锁紧,避免单点受力。随后进行机械对接,安装挡料架、托料架,托料辊高度要适配板材厚度,薄料需增加支撑点,防止材料下垂。检查送料滚轮间隙,手动转动滚轮,确认无卡滞、异响,滚轮表面清洁无油污杂质。
气路与电路安装是安全管控重点。气路部分,接入压缩空气前,清理气源管路内部杂质,加装调压过滤器,调节气源压力至设备规定区间,压力过高会造成气缸冲击,压力不足会出现夹紧打滑。气管排布整齐固定,避免挤压、弯折,接头连接牢固,安装完成后做漏气检查,杜绝漏气现象。电气接线必须断电操作,由持证电工完成,严格按照接线图接线,区分动力线与信号线,线缆做好防护,远离冲床高温、运动部件,防止线路磨损短路。可靠接地,接地电阻符合安全标准,避免漏电风险。安装感应开关、料满料缺传感器,固定位置牢固,信号线屏蔽到位,减少冲压现场电磁干扰,防止信号误触发。接线完成后复查线路,确认无错接、虚接,再送电。
空载调试环节,不放置板材,先单独测试送料机动作。通电通气后,查看伺服驱动器、控制面板指示灯状态,有无报警代码。手动点动运行,观察滚轮夹紧、松开动作是否顺畅,气缸动作响应正常,无卡顿异响。设置基础送料参数,测试单次送料、连续送料模式,核对送料指令与实际动作是否同步,调整送料速度、加速度参数,避免启停冲击。接着联动冲床,调试两者同步信号,保证冲床滑块与送料动作时序匹配,这一步至关重要,时序错乱极易发生模具撞料事故。多次点动联动,确认冲床下行冲压时送料机处于夹紧静止状态,滑块上行后送料机完成送料动作。
负载试冲调试,选用实际生产板材进行试送。放入板材,调整两侧挡料轮,控制材料左右间隙,保证板材不跑偏;调节滚轮夹紧力,夹紧力不宜过大或过小,压力过大容易压伤板材表面、磨损滚轮,压力不足会出现板材打滑、步距不准。设定送料步距,连续试送多段,测量实际送料长度,对比设定值,修正伺服补偿参数,消除送料误差。试冲压过程中,安排专人观察进料状态,留意有无材料翘曲、划伤、打滑现象,监听设备运行声音,一旦出现异常立刻停机排查。
最后做好安全与收尾检查。设备所有防护罩、防护挡板安装到位,安全急停按钮功能可靠有效。整理记录调试参数,留存步距、气压、速度等数据,方便后续生产维护。对操作人员开展岗前交底,明确开机、停机、异常处理流程,严禁在设备运行时将手伸入送料区域。调试完成后连续空载、负载运行一段时间,确认精度稳定、无故障,方可正式投入批量生产。日常也要留存调试记录,定期复检水平、同步时序,维持送料机长期稳定工作。